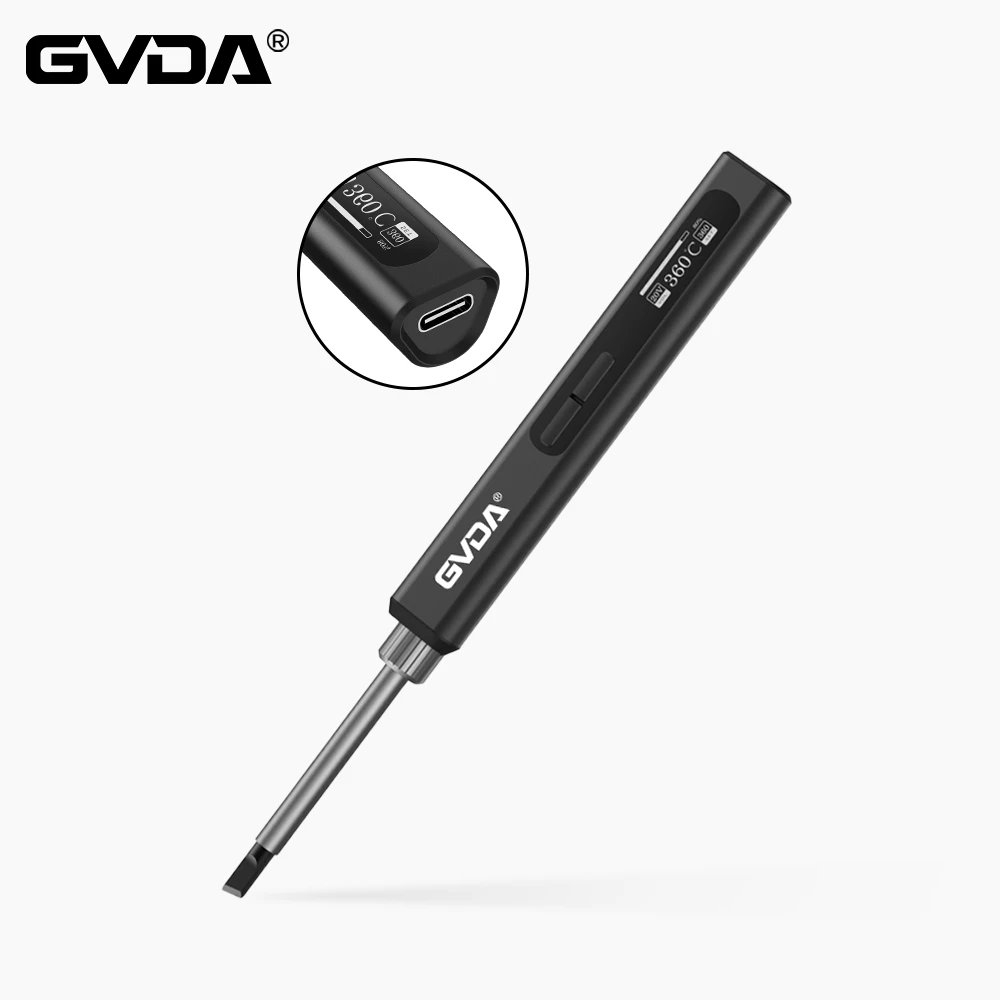
آماده سازی هویه لحیم کاری ترموستاتیک جدید قبل از استفاده:
قبل از استفاده از آهن لحیم کاری جدید با دمای ثابت، نوک آهن لحیم کاری باید با یک لایه لحیم کاری آبکاری شود تا بتوان به طور معمول از آن استفاده کرد. هنگامی که از آهن لحیم کاری با دمای ثابت برای مدتی استفاده می شود، یک لایه اکسید روی سطح تیغه نوک آهن لحیم کاری و اطراف آن تشکیل می شود که باعث "قلع خوردن" می شود. "اگر این یک پدیده دشوار است، می توانید لایه اکسید را جدا کرده و دوباره آن را با لحیم کاری بپوشانید.
نحوه نگهداری یک هویه لحیم کاری با دمای ثابت:
آ. دستگیره معکوس: دسته هویه لحیم کاری با دمای ثابت را با پنج انگشت خود در کف دست خود نگه دارید. این روش برای اتوهای لحیم کاری با دمای ثابت با توان بالا برای جوش دادن قطعاتی که مقادیر زیادی گرما را دفع می کنند، مناسب است.
ب. روش گرفتن جلو: دسته لحیم کاری با دمای ثابت را با چهار انگشت به جز انگشت شست نگه دارید و انگشت شست را در جهت هویه لحیم کاری فشار دهید. آهن لحیم کاری مورد استفاده در این روش نیز نسبتاً بزرگ است و اکثر آنها دارای سر لحیم کاری منحنی هستند.
ج. روش نگه داشتن قلم: هویه لحیم کاری با دمای ثابت را مانند یک قلم نگه دارید. برای لحیم کاری کم مصرف و جوشکاری قطعات کوچکی که قرار است جوش داده شوند، مناسب است.
مراحل جوشکاری:
در طول فرآیند جوشکاری، ابزارها باید به طور مرتب قرار داده شوند و آهن لحیم کاری با دمای ثابت باید ثابت و در یک راستا نگه داشته شوند. برای جوشکاری تماسی عمومی، بهتر است از سیم لحیم لولهای با روزین استفاده کنید. دسته هویه لحیم کاری با دمای ثابت را در یک دست و سیم لحیم کاری را در دست دیگر بگیرید.
1. یکی از روش ها این است که به سرعت نوک آهن لحیم کاری گرم شده و قلع شده را با سیم مغزی تماس دهید و سپس با محل اتصال لحیم کاری تماس بگیرید، با استفاده از لحیم مذاب برای کمک به انتقال حرارت اولیه از آهن لحیم کاری به قطعه کار، و سپس جدا کردن قسمت اتصال لحیم کاری. سیم قلع نوک لحیم کاری را از سطح لحیم کاری جدا کنید.
2. یک روش این است که نوک آهن لحیم کاری را به پین/بالشتک لمس کنید و سیم قلع را بین نوک آهن لحیم کاری و پین قرار دهید تا یک پل حرارتی تشکیل شود. سپس سیم قلع را به سرعت به طرف مقابل ناحیه نقطه لحیم کاری ببرید.
با این حال، آنچه معمولا رخ می دهد استفاده از دمای نامناسب، فشار بیش از حد، زمان ماند طولانی یا ترکیبی از این سه است که باعث آسیب به PCB یا قطعات می شود.
اقدامات احتیاطی برای لحیم کاری با لحیم کاری با دمای ثابت:
1. دمای نوک آهن لحیم کاری آهن لحیم کاری با دمای ثابت باید مناسب باشد. قرار دادن نوک لحیم کاری در دماهای مختلف بر روی بلوک رزین پدیده های مختلفی را ایجاد می کند. به طور کلی، دمای زمانی که رزین به سرعت ذوب می شود و دود نمی شود، مناسب تر است.
2. زمان جوشکاری آهن لحیم کاری با دمای ثابت باید مناسب باشد. از حرارت دادن نقطه لحیم کاری تا زمانی که لحیم کاری ذوب شده و روی نقطه لحیم کاری جریان می یابد، معمولاً باید ظرف چند ثانیه تکمیل شود. اگر زمان جوش بیش از حد طولانی باشد، شار روی نقطه جوش کاملاً تبخیر شده و اثر جوش از بین خواهد رفت. اگر زمان جوش خیلی کوتاه باشد دمای نقطه جوش به دمای جوش نمی رسد و لحیم کاملا ذوب نمی شود که به راحتی می تواند باعث جوش کاذب شود.
3. از مقدار مناسب لحیم و فلاکس استفاده کنید. به طور کلی استفاده از لحیم کاری زیاد یا کم و شار در نقاط جوش تاثیر زیادی بر کیفیت جوش دارد.
4. از جاری شدن تصادفی لحیم کاری روی نقطه جوش جلوگیری کنید. جوش ایده آل باید این باشد که لحیم کاری فقط در جایی که نیاز به جوش دارد جوش داده شود. در عملیات جوشکاری در ابتدا باید لحیم کمتری وجود داشته باشد. پس از اینکه نقطه جوش به دمای جوش رسید و لحیم کاری در شکاف نقطه جوش جاری شد، لحیم کاری را دوباره پر کنید تا جوشکاری سریع تکمیل شود.
5. در طول فرآیند جوشکاری با آهن لحیم کاری با دمای ثابت، نقطه لحیم کاری را لمس نکنید. هنگامی که لحیم کاری روی نقطه لحیم کاری کاملاً جامد نشده است، اجزای لحیم کاری و سیم های روی نقطه لحیم کاری نباید جابجا شوند، در غیر این صورت نقطه لحیم تغییر شکل داده و لحیم کاری مجازی رخ می دهد.
6. هنگام جوشکاری، هویه لحیم کاری با دمای ثابت نباید اجزای اطراف و سیم ها را بسوزاند. هنگام جوشکاری مراقب باشید که آهن لحیم کاری لایه عایق پلاستیکی سیم های اطراف و سطح قطعات را بسوزاند، به خصوص برای محصولاتی با ساختارهای جوشی فشرده و اشکال پیچیده. .
7. پس از اتمام جوشکاری، پس از جوشکاری به موقع تمیز کنید. پس از اتمام جوشکاری، سیم های بریده شده و سرباره های قلع که در حین جوشکاری ریخته شده اند باید به موقع حذف شوند تا از افتادن آنها به داخل محصول و ایجاد خطرات پنهان جلوگیری شود.